Estimasi Biaya dan Komponen Investasi Line Powder Coating Otomatis di Indonesia
Ringkasnya: tidak ada harga tetap untuk line powder coating otomatis di Indonesia. Biaya ditentukan oleh ukuran part, kecepatan line, jumlah tahap pretreatment, jenis oven dan bahan bakar, panjang konveyor, tingkat otomasi, sistem recovery dan ganti warna, serta utilitas instalasi. Hubungi kami untuk estimasi berdasarkan part dan volume Anda.
Mencari mitra untuk merancang, memasang, dan mendukung sistem ini di pabrik Anda? Lihat halaman solusi PT Solusi Rekatama Makmur: Instalasi dan Integrasi Line Powder Coating di Indonesia & Jakarta.
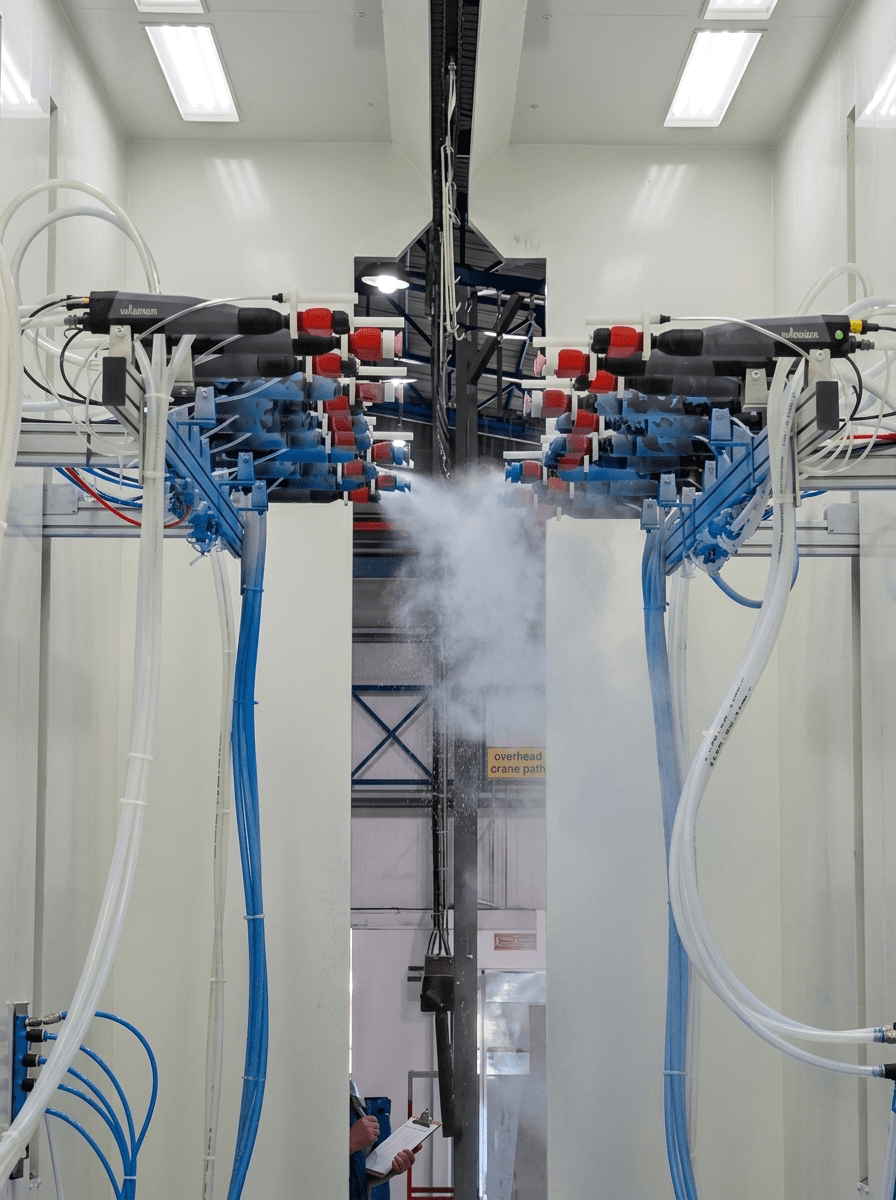
Panduan engineering transparan mengenai faktor penentu biaya pembuatan line powder coating otomatis di Indonesia: rincian pilihan scope modul pretreatment, booth, oven, konveyor, serta perhitungan kelayakan investasi.
Mengapa tidak ada angka harga tunggal yang jujur untuk satu line powder coating lengkap
Salah satu pertanyaan yang paling sering diajukan ke bagian engineering kami adalah: 'Berapa biaya pembuatan satu line powder coating otomatis lengkap di Indonesia?' Jawaban teknis yang jujur adalah bahwa harga paket standar yang berlaku untuk semua pabrik tidak pernah ada. Penjual mana pun yang menyebutkan satu angka harga pasti tanpa mempelajari gambar teknis part Anda sedang memberikan informasi yang menyesatkan.
Lini powder coating otomatis dirancang khusus (custom-engineered) berdasarkan empat variabel fisik: dimensi part terbesar (panjang, lebar, tinggi, dan berat per unit); target kecepatan rantai konveyor (disesuaikan dengan target kapasitas meter persegi per hari); jenis logam dan standar korosi (yang menentukan jumlah tahapan kimia pretreatment); serta seberapa sering pabrik Anda berganti warna cat.
Line kompak yang dirancang untuk mengecat kotak panel listrik kecil pada kecepatan satu meter per menit memiliki ukuran fisik, volume oven, dan kapasitas burner yang sangat berbeda dibanding line otomotif berkecepatan tiga setengah meter per menit dengan tujuh tahap pretreatment zirkonium.
- Biaya ditentukan oleh dimensi part, bobot logam, dan target kecepatan produksi harian
- Jumlah tahap kimia pretreatment disesuaikan dengan jenis logam dan standar korosi
- Pabrik satu warna membutuhkan sistem pemulihan yang lebih sederhana dibanding multi-warna
- Waspadai penawaran harga murah online yang belum mencakup ducting, pipa gas, dan pengaman
Komponen 1: Sistem pretreatment kimiawi logam
Persiapan permukaan logam adalah modul penentu biaya pertama. Untuk pabrik dengan keterbatasan lahan dan anggaran awal, sistem bak celup manual (immersion dip tanks) dengan bantuan hoist crane gantung menjadi opsi entry-level. Namun, sistem celup membutuhkan banyak tenaga kerja manual dan cairan kimiawi rentan terbawa keluar part ke bak berikutnya.
Untuk lini produksi otomatis berkapasitas tinggi, sistem spray tunnel kontinu adalah standar industri. Faktor yang menentukan biaya pada modul ini mencakup jumlah tahapan proses (biasanya lima hingga tujuh tahap untuk standar otomotif dan arsitektural), material plat bak (stainless steel SS304 atau SS316 tahan asam dibanding plat besi atau polipropilena), pompa vertikal stainless steel efisiensi tinggi, serta sistem dosing kimia otomatis.
Meskipun spray tunnel stainless steel membutuhkan investasi awal yang lebih tinggi, modul ini memangkas biaya operasional (OPEX) bulanan secara signifikan karena meminimalkan konsumsi air bilasan melalui sistem sirkulasi counter-current dan mencegah pemborosan bahan kimia.
Komponen 2: Spray booth dan teknologi pemulihan powder
Spray booth adalah jantung teknologi dari seluruh instalasi line. Pilihan arsitektur yang paling menentukan anggaran investasi terbagi antara booth filter cartridge dan booth plastik komposit dengan pemulihan multi-siklon.
Booth cartridge berbahan plat baja stainless memiliki biaya investasi awal yang lebih rendah. Namun, booth tipe ini praktis hanya cocok untuk pabrik yang menyemprot satu warna saja secara terus-menerus. Membersihkan puluhan filter cartridge saat ganti warna memakan waktu berjam-jam sehingga lini produksi terhenti lama. Jika beberapa warna disemprotkan ke satu booth cartridge, serbuk cat tidak dapat didaur ulang dan harus dibuang sebagai limbah.
Sebaliknya, booth quick-color-change berbahan plastik sandwich komposit yang dipadukan dengan pemisah multi-siklon dan after-filter cartridge membutuhkan investasi awal yang lebih tinggi. Namun, sistem ini mampu memulihkan hingga sembilan puluh tujuh persen serbuk overspray untuk langsung dipakai kembali dan memungkinkan pembersihan ganti warna tuntas dalam waktu kurang dari lima belas menit.
- Booth cartridge plat baja: investasi awal lebih rendah, cocok untuk pabrik dengan satu warna tetap
- Booth plastik komposit multi-siklon: investasi awal lebih tinggi, ganti warna lebih cepat
- Siklon efisiensi tinggi memulihkan serbuk cat untuk digunakan kembali; tingkat pemulihan aktual bergantung pada powder, jenis part, dan desain booth
- Sistem air knife pembersih lantai otomatis mengeliminasi penyapuan serbuk secara manual
Komponen 3: Peralatan spray gun elektrostatik dan otomatisasi reciprocator
Anggaran peralatan aplikasi ditentukan oleh jumlah spray gun otomatis dan kecanggihan sistem penggeraknya. Satu unit booth otomatis umumnya memuat enam, delapan, sepuluh, atau dua belas unit spray gun otomatis yang dipasang berhadapan pada mesin reciprocator vertikal.
Spray gun otomatis Electron mengusung modul cascade internal bertegangan tinggi hingga 120kV dengan kendali arus mikro-ampere tertutup secara digital. Arsitektur elektronik ini memastikan serbuk cat menerima muatan optimal sehingga mampu menembus lekukan sudut sempit (Faraday cage) tanpa memicu cacat back-ionization.
Menambahkan sensor tirai cahaya optik (light curtain) di pintu masuk booth hanya menaikkan biaya investasi secara minor namun menghasilkan penghematan serbuk cat yang luar biasa besar. Sensor ini membaca kontur part yang masuk dan memerintahkan PLC untuk hanya menyemprot saat ada plat logam di depan moncong gun, mencegah semprotan terbuang percuma ke udara kosong di sela-sela gantungan part.
Komponen 4: Oven pengering dan oven curing konveksi
Oven pemanas merupakan modul fisik terbesar sekaligus penyumbang biaya tagihan energi utilitas bulanan tertinggi di pabrik powder coating. Terowongan oven kontinu harus dirancang cukup panjang untuk memastikan part logam bertahan pada suhu 180°C hingga 200°C selama sepuluh sampai lima belas menit pada kecepatan konveyor yang ditentukan.
Komponen penentu biaya meliputi panjang terowongan, struktur baja penguat, ketebalan dan kepadatan insulasi rockwool (150mm hingga 200mm dengan sistem pemutus jembatan panas/thermal break), serta sistem pembakar (burner). Burner gas modulasi industri yang menggunakan bahan bakar gas LPG atau pipa CNG memberikan biaya bahan bakar termurah di kawasan industri Indonesia dibandingkan pemanas elemen listrik.
Mengurangi ketebalan insulasi dinding oven demi menghemat biaya pembelian mesin adalah kesalahan finansial yang fatal. Oven dengan insulasi tipis akan terus-menerus membuang energi panas ke ruangan pabrik, membuat tagihan gas bulanan membengkak jutaan rupiah dan menciptakan lingkungan kerja yang sangat panas di iklim tropis.
- Panjang terowongan oven dihitung presisi untuk menjamin waktu curing logam pada kecepatan kerja
- Ketebalan insulasi rockwool 150mm–200mm dengan konstruksi pemutus rambatan panas
- Tirai udara (air curtain) di pintu masuk dan keluar oven menahan panas agar tidak terbuang
- Burner modulasi gas LPG atau CNG jauh lebih hemat biaya operasional dibanding listrik
Komponen 5: Konveyor overhead, utilitas pabrik, dan pekerjaan sipil
Sistem konveyor gantung harus mampu menahan beban kumulatif ribuan part yang melintas di atas rel sepanjang ratusan meter. Rel monorail tugas berat dihitung biayanya berdasarkan profil rel, kualitas mata rantai tahan tarik, unit motor penggerak caterpillar, inverter pengatur kecepatan VFD, dan pelumas rantai otomatis tahan panas.
Di luar unit mesin utama, pemilik pabrik wajib mengalokasikan anggaran untuk pekerjaan utilitas dan sipil. Cakupan ini meliputi cerobong ducting pembuangan udara yang menembus atap pabrik, unit kompresor udara berpendingin (air dryer) penghasil udara kering bebas minyak bertekanan stabil, instalasi perpipaan gas burner beserta regulator keselamatan, panel daya listrik utama, serta instalasi pengolahan air limbah (IPAL) untuk cairan pretreatment.
Integrator profesional menyediakan gambar kerja antarmuka teknis (interface engineering drawings) yang detail sehingga kontraktor sipil dan kelistrikan pabrik Anda dapat bekerja paralel saat mesin sedang difabrikasi, mencegah keterlambatan jadwal penyelesaian proyek.
Kerangka perhitungan pengembalian investasi (ROI) dari efisiensi bahan dan penghapusan cacat
Menilai kelayakan finansial dari investasi line otomatis harus berpijak pada data operasional pabrik Anda, bukan pada janji manis brosur penjualan. Pengembalian modal (payback period) terwujud melalui tiga mekanisme utama: penghematan serbuk bahan baku cat, efisiensi tenaga kerja, serta penghapusan ongkos jasa maklon dan pengerjaan ulang (rework).
Pertama, mesin reciprocator otomatis dengan sensor part mengunci ketebalan cat pada toleransi presisi (misal 60–75 mikron), mengeliminasi pemborosan cat akibat semprotan manual berlebih yang sering menumpuk hingga 100–140 mikron. Kedua, lini konveyor kontinu menggantikan banyak operator semprot dan pendorong troli dengan beberapa operator gantung part yang teratur. Ketiga, membawa proses cat ke dalam pabrik sendiri menghapus margin keuntungan jasa cat luar, biaya logistik truk bolak-balik, dan risiko part lecet di jalan.
Dengan memasukkan tonase logam bulanan, catatan pembelian powder, dan pengeluaran jasa maklon saat ini ke dalam kalkulator simulasi ROI kami, sebagian besar pabrik manufaktur di Indonesia mencapai pengembalian investasi penuh dalam waktu dua belas hingga dua puluh empat bulan operasi.
- Efisiensi bahan: reciprocator otomatis mencegah pemborosan cat akibat over-coating manual
- Optimalisasi pekerja: mengalihkan tukang semprot manual ke penataan part yang rapi dan cepat
- Penghapusan biaya cacat: meniadakan klaim reject pelanggan dan ongkos cat ulang
- Periode pengembalian modal (ROI) bergantung pada volume, biaya maklon saat ini, dan tingkat rework, dan dihitung dengan data pabrik Anda sendiri
Faktor penentu biaya line powder coating otomatis
Apa yang menggerakkan anggaran, dan data apa yang kami perlukan untuk menghitungnya. Angka harga tidak dicantumkan di sini; hubungi kami untuk estimasi.
| Yang ditentukan | Kenapa memengaruhi biaya | Data yang kami perlukan | |
|---|---|---|---|
| Ukuran part | Bukaan booth, penampang oven, hook dan kapasitas beban konveyor | Part lebih besar atau berat butuh booth dan oven lebih besar serta konveyor lebih kuat | Panjang, lebar, tinggi, dan berat part maksimum |
| Kecepatan line | Panjang oven, jumlah gun, panjang tunnel pretreatment | Output lebih tinggi butuh zona curing dan pretreatment lebih panjang serta gun lebih banyak | Target output per shift dan jumlah shift |
| Tahap pretreatment | Jumlah bak atau zona spray, material bak, dosing | Setiap tahap tambahan menambah bak, pompa, pipa, dan luas lantai | Material benda kerja, kebutuhan ketahanan korosi, dan spesifikasi pelanggan |
| Jenis oven dan bahan bakar | Oven batch atau tunnel kontinu; pemanas gas atau listrik | Oven tunnel beserta insulasi dan burner-nya adalah porsi besar biaya equipment dan biaya operasional | Bahan bakar yang tersedia (LPG, CNG, listrik) dan jadwal curing powder Anda |
| Panjang konveyor | Panjang rel, drive, dan akumulasi bila perlu | Konveyor melewati semua zona, sehingga panjangnya mengikuti seluruh layout | Denah lantai dan dimensi bangunan |
| Tingkat otomasi | Gun manual, gun otomatis tetap, reciprocator, atau robot | Lebih banyak sumbu otomatis dan sensor menaikkan biaya equipment serta menurunkan tenaga kerja dan pemborosan powder | Variasi part, target kualitas, dan kondisi tenaga kerja |
| Recovery powder dan ganti warna | Recovery cartridge vs siklon, material booth, jumlah warna | Ganti warna yang sering membenarkan booth yang lebih cepat dibersihkan, dengan investasi awal lebih tinggi | Jumlah warna dan frekuensi ganti warna |
| Instalasi dan utilitas | Ducting exhaust, udara tekan, pipa gas, listrik, pengolahan limbah (IPAL) | Utilitas dan pekerjaan sipil sering dianggarkan terpisah dari equipment | Utilitas yang sudah ada di lokasi dan siapa yang mengerjakan sipil |
Paket UMKM vs line industri
Paket UMKM dan line industri menjawab kebutuhan yang berbeda. Perbandingan ini soal scope, bukan harga.
| Paket UMKM | Line industri | |
|---|---|---|
| Konfigurasi umum | Gun manual, booth kecil, oven batch | Pretreatment, booth otomatis dengan recovery, oven kontinu, konveyor overhead |
| Kapasitas | Rendah sampai sedang, per batch | Kontinu, dirancang sesuai target output per shift |
| Konsistensi hasil | Bergantung pada keahlian operator | Dikendalikan oleh setting, sensor, dan resep |
| Pretreatment | Sering berupa pembersihan manual atau celup sederhana | Sistem spray atau celup multi-tahap sesuai spesifikasi |
| Luas lantai dan utilitas | Area kecil, utilitas sederhana | Area khusus, exhaust, gas, udara tekan, dan IPAL |
| Cocok untuk | Bengkel dan produsen kecil yang baru memulai powder coating | Manufaktur yang mengecat produknya sendiri dalam volume besar |
| Biaya | Hubungi kami untuk estimasi | Hubungi kami untuk estimasi |
Matriks Driver Biaya Berdasarkan Modul Sistem
Bagaimana spesifikasi teknis dan pilihan konfigurasi modul berdampak langsung pada nilai investasi mesin (CAPEX) dan biaya operasional jangka panjang (OPEX).
| Pilihan Konfigurasi Scope | Faktor Utama Kenaikan Biaya (CAPEX) | Implikasi Biaya Operasional (OPEX) | |
|---|---|---|---|
| Pretreatment Kimiawi Logam | Bak celup manual (immersion) vs tunnel semprot otomatis bertahap (spray tunnel) | Jumlah tahapan (3-stage iron phosphate vs 5–7 stage zirkonium), bahan plat bak (SS304/SS316), dan dosing kimia otomatis | Tunnel semprot menghemat banyak air bilasan dan bahan kimia karena meminimalkan cairan yang terbawa keluar part |
| Spray Booth & Pemulihan Powder | Booth plat stainless cartridge vs booth plastik komposit dengan recovery multi-siklon | Material dinding booth (sandwich plastik vs baja), efisiensi siklon, ducting pelepas ledakan, dan air knife pembersih lantai | Booth plastik komposit mempersingkat waktu ganti warna secara signifikan dibanding booth cartridge baja, menyelamatkan jam kerja pabrik |
| Spray Gun & Mesin Reciprocator | Gun stasioner tetap vs reciprocator multi-sumbu terprogram dengan sensor optik kontur part | Jumlah unit gun otomatis (misal 6, 8, 12 unit), stabilitas modul cascade 120kV, dan tirai sensor pendeteksi part | Pemicu sensor optik hanya menyemprot saat ada part logam di depannya, menghemat serbuk cat dalam jumlah besar |
| Oven Pengering & Oven Curing | Oven box batch statis vs oven tunnel kontinu konveksi dengan air curtain penahan panas | Panjang terowongan oven, ketebalan insulasi rockwool (150mm–200mm), dan teknologi burner gas modulasi (LPG/CNG) | Insulasi rockwool tebal bersistem thermal break dan burner gas modulasi memangkas konsumsi bahan bakar bulanan |
| Sistem Konveyor Gantung Overhead | Rantai enclosed track ringan vs monorail I-beam tugas berat vs power-and-free pintar | Panjang total jalur rel, kapasitas beban per troli (50kg, 100kg, 250kg), unit drive VFD, dan pelumasan otomatis tahan panas | Transportasi kontinu otomatis mengeliminasi tenaga kerja pendorong troli dan mencegah risiko part saling bertabrakan |
| Kontrol Panel PLC & Utilitas Sipil | Relay tombol konvensional vs panel PLC layar sentuh industri dengan penyimpanan resep | Ukuran layar HMI, integrasi jaringan pabrik, ducting cerobong atap, dan instalasi pengolahan air limbah (IPAL) | Penyimpanan resep PLC memungkinkan operator mengganti setelan part seketika tanpa risiko salah setting saat ganti shift |
Pertanyaan seputar estimasi biaya dan anggaran line powder coating otomatis
- Berapa biaya line powder coating otomatis?
- Tidak ada satu harga, karena setiap line dirancang sesuai part, output, dan lokasi. Faktor utamanya adalah ukuran part, kecepatan line, tahap pretreatment, jenis oven dan bahan bakar, panjang konveyor, tingkat otomasi, sistem recovery powder, dan utilitas instalasi. Hubungi PT Solusi Rekatama Makmur untuk estimasi berdasarkan part dan volume Anda.
- Apa saja yang memengaruhi biaya?
- Ukuran dan berat part, target kecepatan line, jumlah tahap pretreatment, jenis oven dan bahan bakar, panjang konveyor, tingkat otomasi, metode recovery powder dan ganti warna, serta pekerjaan instalasi dan utilitas seperti exhaust, gas, udara tekan, dan IPAL.
- Berapa lama instalasi?
- Tergantung scope: setup batch kecil lebih cepat dibanding line lengkap dengan pretreatment, oven, dan konveyor, dan kesiapan lokasi (pondasi, utilitas) sering menjadi penentu. Jadwal ditetapkan dalam proposal setelah survei lokasi, mencakup desain, fabrikasi dan pengiriman, instalasi, commissioning, dan training operator.
- Mengapa supplier tidak bisa langsung memberikan satu harga pasti untuk line otomatis?
- Karena setiap lini dirancang khusus sesuai dimensi part terbesar, kecepatan konveyor yang dibutuhkan, target kapasitas harian, dan jumlah tahap kimia pretreatment. Memberikan harga tanpa gambar part dan target produksi adalah tindakan yang tidak profesional secara engineering.
- Modul peralatan apa yang memakan porsi investasi terbesar?
- Modul oven curing dan oven pengering bersama dengan unit spray booth plastik komposit dan sistem pemulihan multi-siklon biasanya memakan porsi investasi terbesar karena dimensi fisik, material konstruksi stainless/komposit, sistem burner, dan teknologi elektrostatik canggih.
- Apakah pemanas burner gas LPG lebih hemat dibanding pemanas listrik di Indonesia?
- Ya, jauh lebih hemat. Untuk oven industri kontinu berkapasitas besar di Indonesia, biaya operasional bahan bakar burner gas modulasi (LPG atau gas pipa CNG) jauh lebih murah per kilowatt-termal dibandingkan pemanas elemen listrik berdaya besar.
- Berapa lama estimasi waktu pengembalian modal (ROI) investasi line otomatis?
- Tidak ada angka umum yang jujur. Waktu pengembalian modal bergantung pada luas area yang dicat per hari, biaya maklon jasa cat saat ini, pemborosan powder, dan rework. PT Solusi Rekatama Makmur menghitungnya dengan data produksi Anda sendiri sebagai bagian dari proposal.
- Apakah penawaran harga mesin sudah termasuk ducting cerobong, pipa gas, dan sipil?
- Penawaran mesin mencakup seluruh modul peralatan, panel kontrol PLC, dan komisioning. Pekerjaan ducting menembus atap, perpipaan gas luar, dan pondasi lantai disiapkan oleh tim sipil pabrik berdasarkan gambar acuan teknik yang kami sediakan.
- Bagaimana cara mendapatkan estimasi biaya yang akurat untuk pabrik kami?
- Hubungi PT Solusi Rekatama Makmur dengan melampirkan data dimensi part terbesar (panjang, lebar, tinggi, berat), target volume produksi harian, denah luas lantai pabrik, dan ketersediaan pasokan listrik atau gas untuk dibuatkan studi kalkulasi teknik khusus.
Konsultasikan studi kalkulasi kapasitas dan estimasi biaya pabrik Anda
Kirimkan gambar part dan target produksi harian Anda kepada tim engineering PT Solusi Rekatama Makmur untuk mendapatkan studi sizing kapasitas peralatan dan simulasi kelayakan finansial yang transparan.